煤化工创新发展 超净脱水装置投产与空净装置未来规划
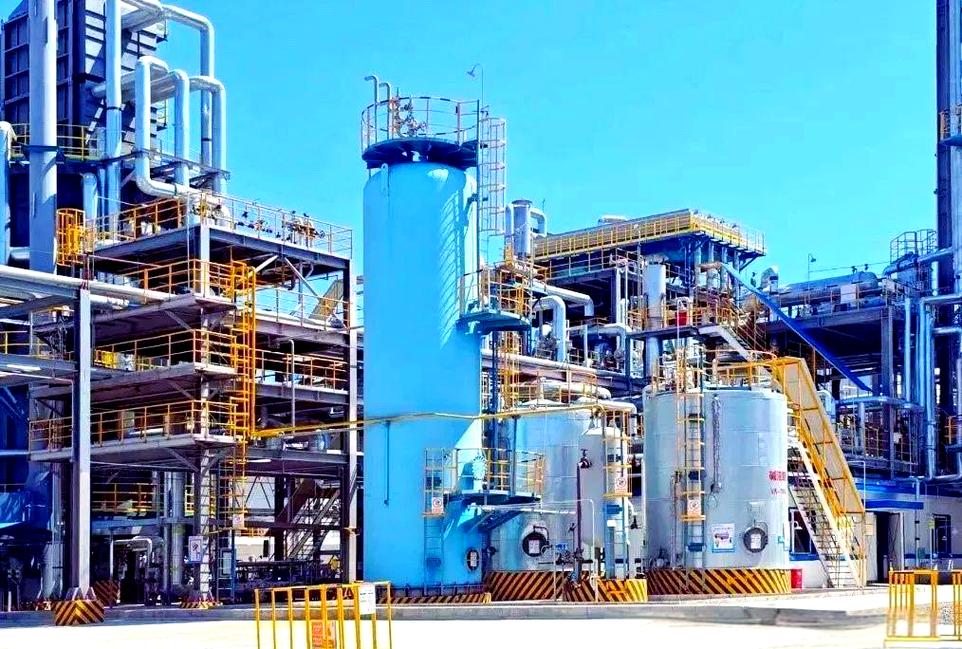
随着全球能源结构转型加速,煤化工行业正面临绿色低碳与高值化发展的双重挑战。在这一背景下,超净脱水装置的成功投产与空净装置的系统规划,成为推动煤化工全流程清洁化、智能化的重要突破口。
一、超净脱水装置:从源头提升煤化工品质
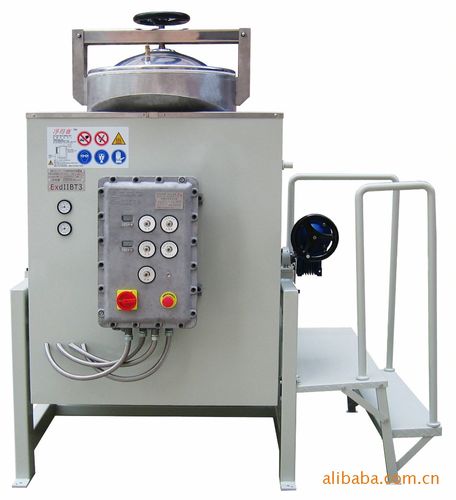
传统煤化工过程中,水分脱除多采用加热蒸发或机械挤压,不仅能耗高,且尾气中含有大量粉尘与可凝性有机物。新一代超净脱水装置采用“梯度冷凝+吸附精制”耦合工艺,实现了对煤化工原料及中间产物中水分的高效脱除。装置运行数据显示,脱水后物料含水率可稳定控制在0.5%以下,较传统工艺节能30%以上,同时回收的冷凝水达到工业回用标准。
该装置的投产,直接提升了后续气化、液化及合成反应的效率,减少了因水分导致的副反应与设备腐蚀,为煤基新材料、煤制氢等高附加值产品提供了更纯净的原料保障。
二、空净装置:构建全厂区大气环境闭环
在超净脱水装置稳定运行的基础上,煤化工企业同步规划了厂区级“空净装置”系统。该装置并非单一末端治理设备,而是一套涵盖无组织排放收集、有组织尾气深度净化、厂界空气质量监测的闭环体系。其核心技术包括:
- 多级干法脱硫脱硝:采用低温催化剂与改性活性焦,在120~180℃下实现SO₂与NOx协同脱除,脱除率均超过95%。
- 挥发性有机物吸附-催化氧化:针对煤化工特征污染物(苯系物、酚类、多环芳烃),采用疏水性分子筛转轮浓缩+RCO蓄热催化氧化,去除率达99%以上。
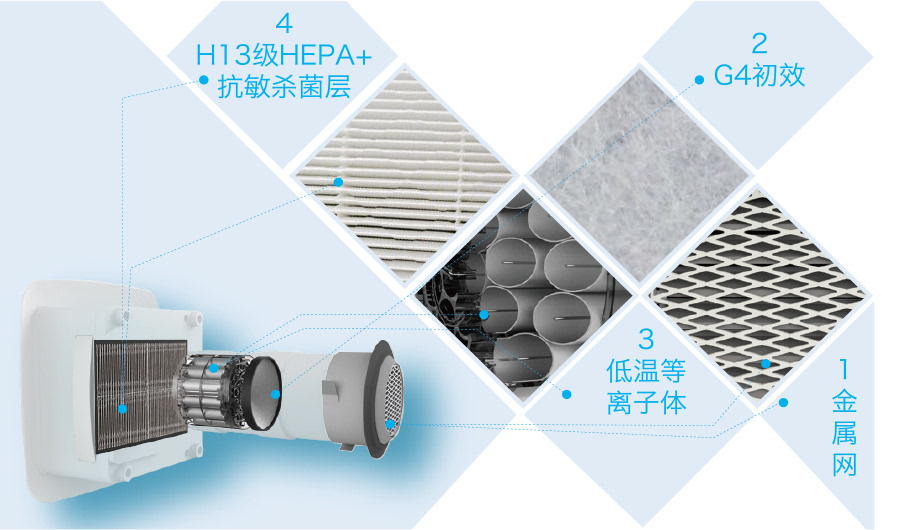
- 智能新风与循环净化:在装置区与储运区部署分布式空气净化单元,通过物联网传感器实时监测颗粒物、VOCs、H₂S等浓度,自动调节净化风量与循环倍率,确保厂界空气质量优于国家标准。
空净装置还与超净脱水单元形成热耦合——脱水过程产生的低品位余热,可为空净装置的吸附剂再生提供热源,从而显著降低系统整体能耗。
三、未来规划:从单点突破到系统集成
面向“十四五”及更长远目标,煤化工创新发展将围绕三大方向展开:
- 模块化复制与智能调控:将超净脱水+空净装置的集成方案标准化、模块化,应用数字孪生技术建立全厂水-气-热耦合模型,实现 predictive control(预测控制)下的动态优化运行。
- 碳资源化协同:探索将空净装置捕集的CO₂与超净脱水后高纯氢气进行甲醇合成或甲烷化,形成“污染物捕集-转化-增值”的微循环。
- 零排放园区示范:在未来3~5年内,推动构建“超净脱水—空净装置—废水零排放—固废资源化”四位一体的零排放煤化工示范园区,使吨产品综合能耗下降15%,新鲜水耗下降40%,大气污染物排放达到超低排放限值的50%以下。
超净脱水装置的投产是煤化工从“规模扩张”转向“质量提升”的重要标志,而空净装置的系统规划则补齐了全流程清洁化的最后一块拼图。二者协同,不仅解决了水分与气态污染物两大共性难题,更为行业提供了一条可复制、可扩展的绿色发展路径。随着智能控制与碳资源化技术的深度融合,煤化工有望真正实现“近零排放”与高端化转型的双重目标。
如若转载,请注明出处:http://www.shmysjr.com/product/54.html
更新时间:2026-10-15 03:59:22